Deli z drugimi:


 Sledite nam na Google News
Je izdelani kos res takšen kot na načrtu? Kako ga preveriti?
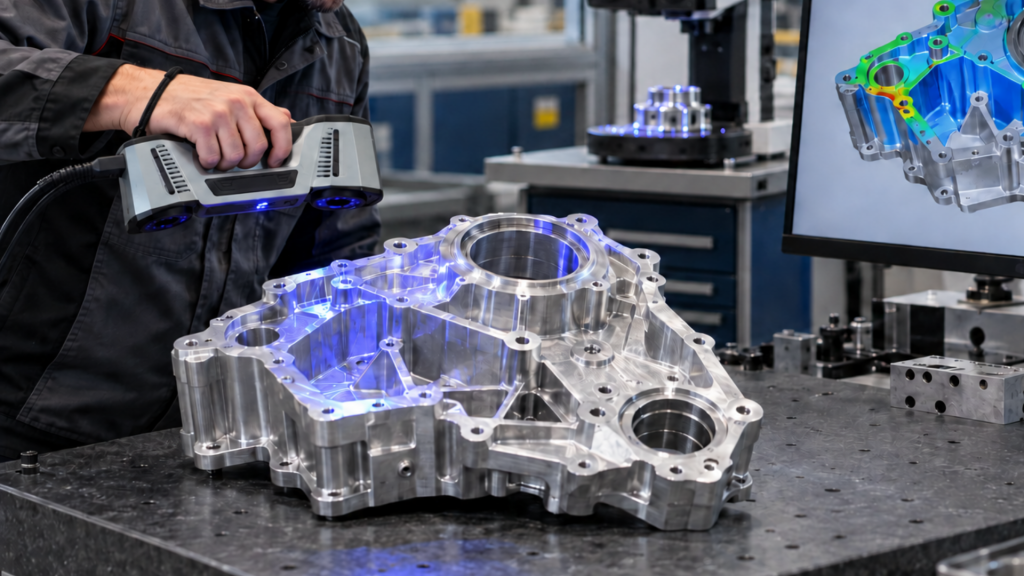
Izdelan kos je lahko na več kontrolnih točkah znotraj tolerance, težava pa se skriva med njimi. Pri ulitku se lahko spremeni oblika površine, pri obdelanem delu pa položaj luknje ali prehod med ploskvami. Klasične posamične meritve so še vedno pomembne, vendar včasih ne pokažejo celotne geometrijske slike.
3D-skeniranje zajame večji del vidne površine in ustvari digitalni zapis dejanskega izdelka. Ko ga poravnamo z referenčnim CAD-modelom, lahko odstopanja pregledamo na barvni karti ter podrobneje izmerimo kritična območja. Prava izbira skenerja je odvisna od velikosti kosa, zahtevane natančnosti in načina dela v proizvodnji.
Ko merilna naprava pride do kosa
Pri večjem varjencu, orodju ali težko premakljivem delu je uporabna prilagodljivost ročnega skenerja. Ena od možnosti za takšne merilne naloge je SHINING 3D FreeScan. Operater se lahko približa različnim stranem izdelka ter zajame obliko, ki jo nato uporabi za kontrolo kakovosti ali nadaljnjo analizo.
Pri ročnem delu so pomembni dostop do površin, priprava merilnega okolja in pravilen postopek poravnave podatkov. Sam sken še ni dokaz, da kos ustreza risbi: rezultate je treba ovrednotiti glede na ustrezno referenco in tolerance.
Za majhne kose, kjer šteje natančnost
Manjše in zahtevne precizne komponente pogosto zahtevajo drugačen pristop. Stacionarni optični skener zajema geometrijo iz stabilnejšega položaja in je primeren za ponovljivo merjenje manjših kosov. Primer takšne rešitve je SHINING 3D OptimScan Q12/Q9 HD s preklopom med dvema območjema zajema in možnostjo dela z vrtljivo mizo ter vključitve v avtomatiziran merilni postopek.
To je uporabno, kadar je treba pregledovati serijo podobnih delov ali majhne geometrijske značilnosti. Z ustrezno programsko opremo lahko ekipa primerja sken s CAD-modelom, preveri preseke in mere ter izdela poročilo. Dejanska merilna negotovost je odvisna od konkretne konfiguracije in postopka, zato se za odločanje o skladnosti uporabljajo ustrezno določene tolerance in preverjene meritve.
Ko meritev postane uporabna informacija
Barvna karta hitro pokaže, kje je razlika največja, vendar sama ne pove, ali je kos sprejemljiv. Ekipa mora izbrati pravilen način poravnave skena s CAD-modelom in določiti, katere površine predstavljajo merilno referenco. Nato preveri dimenzije, položaje in tolerance, ki dejansko vplivajo na sestavljanje ali delovanje. Posebej pri ponavljajoči se kontroli je koristno shraniti enak postopek zajema in analize, da lahko rezultate različnih kosov smiselno primerja. Če se merilni pogoji spremenijo, je treba ponovljivost preveriti znova in razlike pravilno dokumentirati.
Od meritve do popravka procesa
Kontrola je najbolj koristna, ko rezultat ne ostane le v poročilu. Če se na več kosih ponavlja isto odstopanje, lahko proizvodnja preveri vpenjanje, obrabo orodja ali druge vzroke ter prilagodi postopek. Ročni in stacionarni skenerji tako pokrivajo različne merilne situacije, skupni cilj pa je enak: odkriti, kje in zakaj se dejanski kos razlikuje od načrtovanega.
Več lahko najdete na www.3way.si. (P.R.)
Vam je bila novica zanimiva?
Povejte prijateljem, da ste novico prebrali na Računalniških novicah.
Vas zanima več iz te teme?
3D tehnologijaČlanek je pripravljen v sodelovanju s partnerjem 3WAY d.o.o.
Za več informacij so vam na voljo pri 3WAY d.o.o.
Ob kontaktu povejte, da ste objavo zasledili v Računalniških novicah.
Sorodne novice


Kaj berejo drugi?










Partnerji Računalniških novic Prikaži vse
TEHNOLOŠKI PARK LJUBLJANA d.o.o.
Računalniške storitve mITch, Mitja Mihelič s.p.
COMCOM d.o.o.
COLBY d.o.o.